


在半导体封装、SMT贴片、精密电子元器件存储等领域,氮气柜是防潮、防氧化的“守护神”。但当物料批量增大、存储周期变长时,标准柜体往往捉襟见肘。近期,我们为一家汽车电子EMS工厂完成了一套大容量氮气柜的定制改造,整个过程踩过坑、也总结出不少方法论。本文就以这个真实项目为蓝本,拆解大容量氮气柜定制方案的正确打开方式。
项目背景:客户的“隐性痛点”远比想象中多
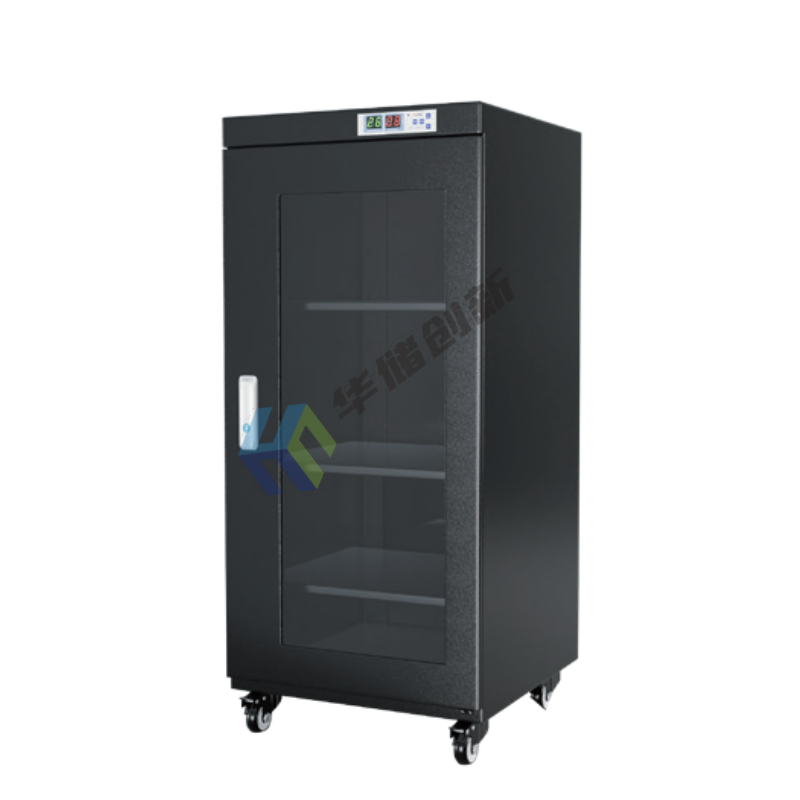
这家客户主要生产车载ECU控制板,核心物料包括QFP封装IC、BGA芯片和湿度敏感等级为MSL-3的被动元件。原有配置是12台标准型(650L)氮气柜,但产线扩容后,在制品库存量翻倍,问题接踵而至。
- 痛点一:柜体数量多但空间利用率低——12台柜子分散在三个车间,取料路径混乱,且每台柜门的密封条老化导致氮气泄漏率高达8%/小时。
- 痛点二:氮气消耗量惊人——单台柜日消耗氮气约15m³,月氮气账单逼近4万元,成本失控。
- 痛点三:湿度波动大——频繁开门取料时,柜内湿度从设定值10%RH飙升到35%RH,恢复时间长达45分钟,部分敏感元件已出现引脚氧化投诉。
- 第一,不要只看容积,要看“有效利用容积”——柜体加高后,如果风道设计不合理,下层空间可能因为氮气无法到达而变成“死区”。务必要求供应商提供气流模拟报告或实测数据。
- 第二,不要忽视氮气品质与压力波动——定制大柜体时,氮气入口压力建议不低于0.5MPa,且最好配置稳压阀。否则在集中供气系统中,其他设备启动会导致压力瞬间下降,影响恢复速度。
- 第三,不要把“定制”理解为“加高加宽”——真正的定制是围绕物料流转、开门频次、环境湿度基准值等生产参数做系统设计。建议前期花一周时间记录车间温湿度和开门日志,用数据支撑方案。
客户最初只想“换几台更大的柜子”,但深入评估后发现,这其实是“存储系统与生产节拍不匹配”的系统性问题。于是,我们提出了一个基于模块化设计的定制方案,而非简单堆砌尺寸。
技术方案:从“柜子思维”升级为“环境单元思维”
传统的氮气柜定制往往聚焦于容积、层板数、氮气接口数量,但真正的核心在于氮气分布均匀性和开门恢复效率。我们为该客户设计的定制方案包含四大模块:
1. 柜体结构与内循环风道优化
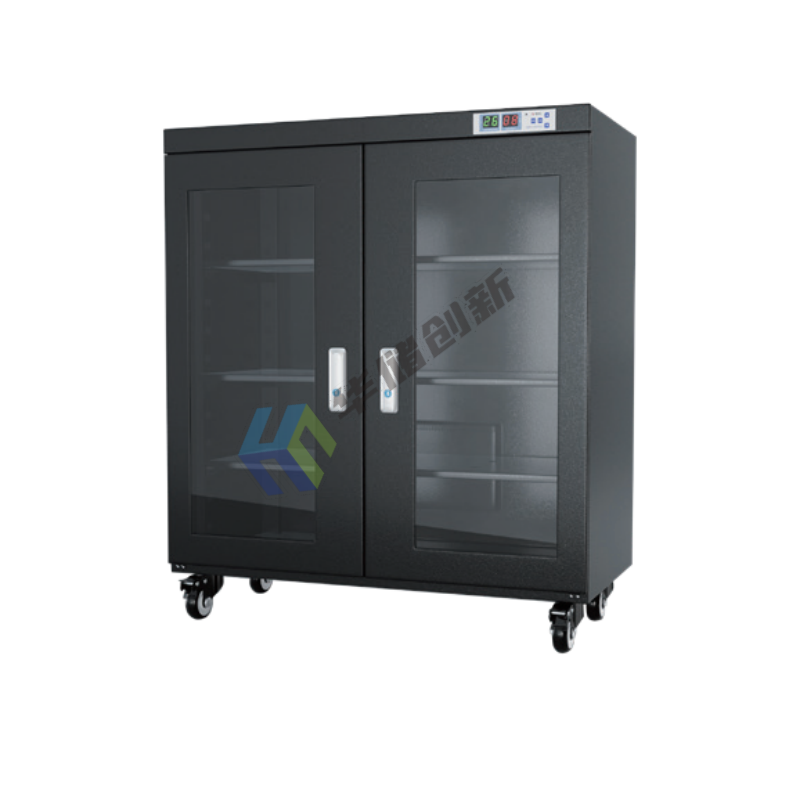
采用双开门+侧向送风设计,柜体尺寸做到宽1800mm×深1000mm×高2200mm(约3.5m³),内部层板间距可调。关键在于风道:我们在柜体两侧设置垂直风道,顶部安装微型循环风机,使氮气从底部均匀向上流动,避免了大容积柜常见的“上干下湿”分层现象。
2. 氮气控制系统:变流量+压力补偿
摒弃传统的“常开式”氮气吹扫,改用电磁阀+微压差传感器联动。当柜内湿度低于设定值3%RH时,系统自动关闭氮气阀;当开门导致湿度上升时,系统以最大流量(50L/min)快速补氮,同时风机全速运转帮助混合。这一设计将氮气消耗量降低了约40%。
3. 智能监控与数据追溯
每台定制柜配备独立的温湿度探头(精度±1%RH),通过RS485总线接入车间MES系统。系统实时记录每台柜的开门次数、恢复时间、氮气累计流量,并生成周报。客户经理可以远程查看,甚至设置“湿度超标报警”推送至手机。
4. 结构加强件与安全冗余
由于柜体加高,底部承重梁采用6mm冷轧钢板折弯,层板承重提升至150kg/层。同时增加了双路氮气入口设计,在一路气源故障时自动切换备用气源,避免生产中断。
实施效果:数据对比让客户心服口服
整个改造周期为45天(含安装调试),投入成本约18万元。运行三个月后,我们采集了改造前后的关键指标对比:
| 对比项 | 改造前(12台标准柜) | 改造后(6台定制柜) | 变化幅度 |
|---|---|---|---|
| 总存储容积 | 7.8m³ | 21m³ | +169% |
| 车间占用面积 | 24㎡ | 12.6㎡ | -47.5% |
| 日均氮气消耗量 | 180m³ | 96m³ | -46.7% |
| 开门后湿度恢复时间 | 45分钟 | 8分钟 | -82.2% |
| 柜内湿度均匀性(上/下偏差) | ±8%RH | ±2%RH | 改善75% |
| 年氮气费用(估算) | 48万元 | 25.6万元 | 节省22.4万元 |
特别值得一提的是,改造后由于柜内湿度稳定,BGA芯片的引脚氧化不良率从1200ppm降至200ppm,客户内部质量成本降低了约15万元/年。此外,取料路径缩短,工人平均找料时间从每批次12分钟减少到5分钟,间接提升了产线流转效率。
经验总结:大容量氮气柜定制的“三个不要”
这个项目结束后,我们复盘了全流程,总结了以下几条适用于任何大容量氮气柜定制项目的经验:
最后提醒一点:大容量氮气柜的能耗不仅来自氮气本身,还来自风机和加热除湿模块。选择低功耗风机(如EC风机)和可编程逻辑控制器(PLC)控制策略,长期运行成本会显著低于普通机型。
氮气柜定制不是一次性买卖,而是对存储环境控制能力的重塑。只要前期做足功课,中期严格验收,后期持续监测,你也能让“大柜子”变成真正的“生产利器”。希望这个案例能为你提供一些决策参考。
